Beitragsbild: mit KI erstellt (Symbolbild)
Redaktion verpackungswirtschaft.de · Stand: 20. September 2026
Ob ein Behälter im Extrusionsblasformen, im Spritzblasformen oder im Streckblasen entsteht, entscheidet sich an fünf Merkmalen: Füllvolumen, Innendruck im Gebrauch, Anforderung an die Mündung, Stückzahl und geplanter Rezyklatanteil in der Wand. Die Wahl legt fest, wie genau das Gewinde ausfällt, wie viel Material als Butzen anfällt und welche Werkzeuge beim nächsten Artikelwechsel neu gebaut werden müssen.
Auf einen Blick
- Die HTWK-Lehrunterlage nennt für das Extrusionsblasformen Hohlkörper von 0,1 bis 6.000 Liter, Tanks und technische Teile eingeschlossen; Verpackungen liegen nach dem RedPro-Bericht bei etwa 300 Millilitern bis wenigen Litern.
- Butzen können 20 bis 80 Prozent des Schussgewichts ausmachen; üblich ist, sie als Mahlgut direkt an der Maschine zurückzuführen.
- Dieses Mahlgut zählt nicht auf die Rezyklatquote: Anrechenbar ist nach Art. 7 Abs. 1 PPWR nur Rezyklat aus Verbraucher-Kunststoffabfällen; Absatz 3 regelt zusätzlich, wo diese Abfälle gesammelt und recycelt worden sein müssen.
- Für das Spritzblasformen nennt der IfBB-Leitfaden Hohlkörper von 2 Millilitern bis 1 Liter mit passgenauem Mündungs- und Dichtungsbereich; der Begriff schließt dort das Spritzstreckblasen ein.
Drei Wege vom Granulat zum Hohlkörper
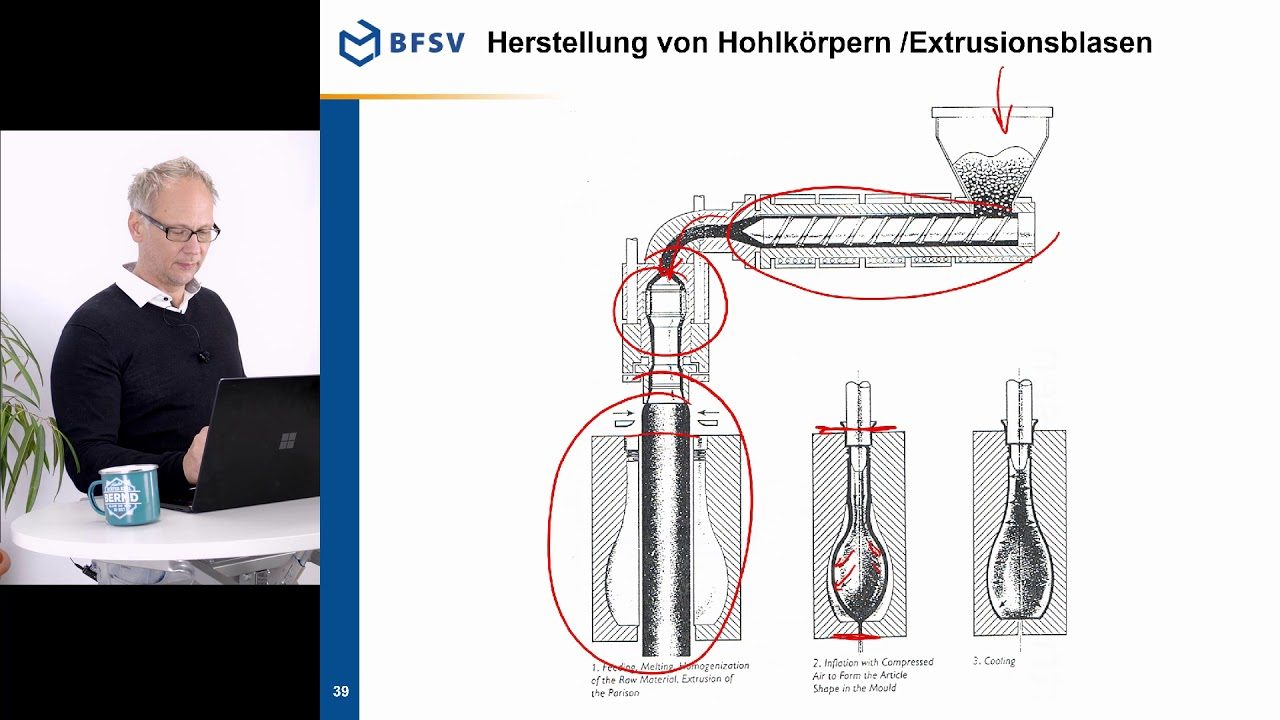
Allen drei Verfahren ist der Formgebungsschritt gemeinsam: Ein heißer Vorformling wird gegen die kalte Werkzeugwand aufgeblasen. Unterschiedlich ist, wie dieser Vorformling entsteht. Im Extrusionsblasformen läuft der Prozess nach der Lehrunterlage der HTWK Leipzig in vier Schritten ab: Extrusion des schlauchförmigen Vorformlings, Schließen des Werkzeugs, wobei die Quetschkanten das untere Ende verschließen, Einpressen des Kalibrierdorns mit Kalibrierung der Mündung und Aufblasen, danach Entformen mit Abtrennen von Hals- und Bodenbutzen. Ob die Anlage kontinuierlich extrudiert oder mit einem Speicherkopf arbeitet, hängt am Werkstoff: Der IfBB-Leitfaden zur Verarbeitung von Biokunststoffen nennt den Speicherkopf notwendig, wenn die Schmelzesteifigkeit zu gering ist oder das Material in einem zu engen Temperaturfenster erstarrt; die kurze Zeit zwischen Ausstoßen und Aufblasen verhindert dann Auslängen und Abreißen des Schlauchs.
Das Spritzblasformen arbeitet ohne Schlauch: Auf einer Maschine mit drei Stationen entsteht der Preform im Spritzguss, kühlt bis in den thermoelastischen Bereich ab, bleibt auf dem Transportdorn, wird in der zweiten Station mit Druckluft ausgeformt und in der dritten entnommen. Restwärme ersetzt das Wiederaufheizen.
Das Streckblasen kennt zwei Varianten: Einstufig kühlen die Preforms aus der Schmelze nur bis auf Umformtemperatur ab und laufen direkt weiter, was Spritzguss und Blasstation aneinander bindet; für hohe Stückzahlen ist das zweistufige Verfahren mit erneutem Aufheizen üblich. Wie der Preform selbst entsteht und wie die PET-Flasche daraus geblasen wird, ist im Bestandsbeitrag beschrieben.
Volumen, Mündung, Werkzeug: der Vergleich
| Merkmal | Extrusionsblasformen | Spritzblasformen | Streckblasen |
|---|---|---|---|
| Werkstoffe | PE, PP und weitere Typen mit ausreichender Schmelzesteifigkeit; Coextrusion mit 3 bis 7 Schichten | PE, PP sowie COC, PC und COP, die für die Schlauchbildung zu niedrigviskos sind | vor allem PET, dazu PP, PVC und PC |
| Volumenbereich (Richtwerte) | Hohlkörper 0,1 bis 6.000 Liter, im Verfahrensvergleich derselben Unterlage rund 5.000 dm³; Verpackungen etwa 300 Milliliter bis wenige Liter | 2 Milliliter bis 1 Liter, Spritzstreckblasen eingeschlossen | im HTWK-Vergleich unter Spritzgieß-Blasformen geführt, dort rund 20 dm³ |
| Wanddicke gesteuert über | Düsenspalt und Wanddickensteuerung (AWDS, SFDR, PWDS) | zonenweise Temperierung der Spritzgießkavität | Heizprofil und zeitliche Steuerung der Verstreckung |
| Mündung | vom Kalibrierdorn kalibriert, Abformgenauigkeit gering, Verschlüsse oft mit Dichtung | spritzgegossen, passgenauer Mündungs- und Dichtungsbereich | spritzgegossen am Preform |
| Butzen | Hals- und Bodenbutzen, nach VDI-Unterlage (2006) 20 bis 80 Prozent des Schussgewichts | kein Butzen, kein Trennschnitt | kein Butzen, kein Trennschnitt |
| Werkzeuglogik | niedrige Werkzeugkosten, Formenvielfalt durch den Ringdüsendurchmesser begrenzt | hohe Werkzeugkosten: Spritzkavität, Dorn und Blaskavität | Preformwerkzeug plus Blasform; zweistufig sind Preforms zukaufbar |
| Druckbehältnisse | im HTWK-Vergleich ungeeignet; dieselbe Unterlage zeigt aber einen fünfschichtigen Aufbau für eine Mehrweg-Druckflasche | als Spritzgieß-Blasformen geführt, dort geeignet | geeignet |
Die Reihenfolge der Fragen entscheidet über das Ergebnis; das Schaubild führt sie so, dass sie das Feld am schnellsten eingrenzen.
Wanddicke: Düsenspalt gegen Heizprofil
Beide Verfahrensfamilien erzeugen ungleichmäßige Wände, aber an verschiedenen Stellen des Prozesses. Im Extrusionsblasformen entsteht die Wanddicke beim Aufblasen und fällt wegen der unterschiedlichen Verstreckgrade über den Behälter deutlich verschieden aus, wie der RedPro-Abschlussbericht der Hochschule Bonn-Rhein-Sieg festhält. Gegengesteuert wird am Schlauch: Der Bericht nennt die axiale Wanddickensteuerung (AWDS), den statisch-flexiblen Düsenring (SFDR) und die partielle Wanddickensteuerung (PWDS). Nur Letztere beschreibt er näher, als System eines einzelnen Anlagenausrüsters, das die Wanddicke des Vorformlings dynamisch in radialer Richtung verändert. Das Ergebnis ist schwer vorherzusagen: Das IKV der RWTH Aachen nennt die Deformation des Vorformlings unter Schwell- und Gewichtskräften eine große Fehlerquelle und hat dafür im IGF-Projekt 22731N bis Mai 2025 ein Simulationsmodell entwickelt.
Im Streckblasen liegt der Hebel im Ofen. Ein lokales Temperaturmaximum im Heizprofil führt dazu, dass dieser Bereich beim axialen Verstrecken stärker ausdünnt; ein verzögerter Beginn des Vordrucks verschiebt Material in den unteren Flaschenbereich. Dazu kommt ein Effekt des PET: Mit dem natürlichen Verstreckgrad setzt eine Dehnungsverfestigung ein, wodurch weniger gestreckte Bereiche nachgiebiger werden und sich die Materialverteilung teilweise selbst reguliert. Dass das Streckblasen von PET dünnwandige Hohlkörper hoher Stabilität erlaubt, führt dieselbe Arbeit allerdings auf Molekülorientierung und Verhärtung durch die hohe Verstreckung zurück. Im Spritzblasformen wiederum hängt die Gleichmäßigkeit an der Temperierung: Der IfBB-Leitfaden nennt zonenweise und unabhängig einstellbare Formhälften als Voraussetzung, bei nicht symmetrischen Hohlkörpern zusätzlich ein Temperaturprofil entlang des Umfangs.
Vom Behälter zum Verfahren
Die folgenden fünf Fragen grenzen das Feld in dieser Reihenfolge ein. Die Zahlenwerte stammen aus Lehr- und Forschungsquellen und sind dort als Richtwerte formuliert, nicht als Normgrenzen.
- Wie groß ist das Füllvolumen? Oberhalb von rund 20 dm³, der Obergrenze des Spritzgieß-Blasformens im HTWK-Vergleich, bleibt praktisch das Extrusionsblasformen. Dessen Spanne bis 6.000 Liter schließt Tanks und technische Teile ein; Verpackungen liegen nach dem RedPro-Bericht bei etwa 300 Millilitern bis wenigen Litern. Unter 1 Liter kommt das Spritzblasformen hinzu, ab 2 Millilitern.
- Steht der Behälter im Gebrauch unter Innendruck? Für Druckbehältnisse, etwa karbonisierte Getränke, führt der Weg nach dem HTWK-Vergleich über das Spritzgieß-Blasformen einschließlich Spritzstreckblasen; das Extrusionsblasformen gilt dort als ungeeignet. Absolut ist das nicht: Dieselbe Unterlage zeigt einen fünfschichtigen extrusionsgeblasenen Aufbau für eine Mehrweg-Druckflasche.
- Was muss die Mündung leisten? Soll der Verschluss ohne zusätzliche Dichtung dicht sein, muss die Mündung spritzgegossen sein. Kalibriert der Dorn sie im Blaswerkzeug, ist mit einer Dichtung im Verschluss zu rechnen, die in die Kalkulation des Verschlusses gehört, nicht des Behälters.
- Wie hoch sind Stückzahl und geforderte Taktung? Rundläufer im zweistufigen Streckblasen erreichen nach der TU-Dortmund-Arbeit mit bis zu 40 Kavitäten bis zu 80.000 Flaschen pro Stunde; gegenüber Linearmaschinen hielten sie dort rund 80 Prozent des Marktes für Streckblasmaschinen, Stand 2015. Bleibt die Stückzahl klein, spart das einstufige Verfahren den Preformtransport und das Wiederaufheizen.
- Welcher Rezyklatanteil ist geplant? Soll Rezyklat in die Wand, spricht das für das Extrusionsblasformen mit Coextrusion: Die HTWK-Unterlage dokumentiert einen dreischichtigen Aufbau mit 70 Prozent Rezyklat, ausdrücklich ohne Barriere und nicht für Lebensmittel, und einen vierschichtigen mit 72 Prozent und Innenbarriere, bei minimalen Schichtdicken von 20 Mikrometern; verarbeitbar seien Werkstoffe mit bis zu 80 Prozent Rezyklatanteil.
Butzen, Mahlgut und die Rezyklatquote
Der Butzen ist beim Extrusionsblasformen kein Ausreißer, sondern Teil der Kalkulation. Eine VDI-Seminarunterlage zur Regeneratverarbeitung von 2006 gibt seinen Anteil am Bruttogewicht des Formteils mit 20 bis 80 Prozent an und führt denselben Bereich als typischen Regeneratanfall des Verfahrens; üblich ist, ihn direkt an der Maschine abzutrennen, einzumahlen und über kleine Zwischensilos in den Extruder zurückzuführen. Ein Fachmedium gibt dazu die Darstellung eines Maschinenherstellers wieder: Ein 20-Liter-Kanister wiegt netto 918 Gramm bei 1.188 Gramm Schussgewicht, woraus rund 23 Prozent Butzen folgen, die vollständig zurücklaufen.
Kostenlos ist dieser Kreislauf nicht. Mahlgut hat eine geringere Schüttdichte als Neuware und senkt damit den spezifischen Durchsatz des Extruders; in Versuchen der VDI-Unterlage ließ sich der Verlust über das Gangtiefenprofil der Schnecke auf 14 bis 16 Prozent begrenzen, obwohl die Schüttdichte des Regenerats um 26 Prozent niedriger lag. Dazu kommt die Mehrfachverarbeitung: Bei 60 Prozent Regeneratanteil am Bruttodurchsatz sind 24 Prozent des Materials zweifach und 14,4 Prozent dreifach durch den Extruder gelaufen; bei hohen Temperaturen, langer Verweilzeit oder hohem Feuchtegehalt bauen dabei Molekülketten ab. Eine gravimetrische Durchsatzregelung gilt bei kontinuierlichen Blasformprozessen deshalb als Stand der Technik.
Für die Regulatorik ist eine Unterscheidung wichtig, die im Betrieb leicht untergeht: Butzen-Mahlgut ist kein anrechenbares Rezyklat. Art. 7 Abs. 1 PPWR verlangt Mindestrezyklatanteile von 30 Prozent bei kontaktempfindlichen Verpackungen mit PET als Hauptbestandteil, 10 Prozent bei kontaktempfindlichen Verpackungen aus anderen Kunststoffen, 30 Prozent bei Einweggetränkeflaschen und 35 Prozent bei allen übrigen Kunststoffverpackungen, berechnet als Durchschnitt je Fertigungsbetrieb und Jahr. Der Stichtag ist frühestens der 1. Januar 2030: Maßgeblich ist der spätere Zeitpunkt aus diesem Datum und drei Jahren nach dem Durchführungsrechtsakt nach Art. 7 Abs. 8, der bis zum 31. Dezember 2026 ergehen soll. Anrechenbar ist schon nach Absatz 1 nur Rezyklat aus Verbraucher-Kunststoffabfällen; Absatz 3 regelt, wo diese Abfälle gesammelt und recycelt worden sein müssen. Innerbetriebliche Produktionsabfälle erfüllen das nicht, so hochwertig sie auch sein mögen.
Fehlerbilder und ihre Ursachen
| Fehlerbild | Verfahren | Genannte Ursachen |
|---|---|---|
| Auslängen des Vorformlings | Extrusionsblasformen | Massetemperatur zu hoch, Schmelzindex zu hoch bei zu geringer Schmelzefestigkeit, zu langsame Extrusion, zu hohes Vorformlingsgewicht |
| Schlecht verschweißte Quetschnaht | Extrusionsblasformen | falsch eingestellte Trennvorrichtung, falsche Massetemperatur, zu schnelles Schließen, falsche Materialmenge in der Quetschzone |
| Geringe Spannungsrissbeständigkeit | Extrusionsblasformen | Quetschnaht nicht mittig, ungeeignetes Material, falsche Massetemperatur, versetzte Formhälften, zu hoher Mahlgutanteil |
| Ungleichmäßige Wand über den Umfang | Extrusionsblasformen | ungenaue Düsenzentrierung, ungleichmäßige Temperatur im Schlauchkopf |
| Inhomogene Wanddicke, lange Zykluszeit | Spritzblasformen von Biokunststoffen | schwankendes Temperaturprofil des Preforms, weil der passiv temperierte Transportdorn laufend Wärme aufnimmt |
| Wanddickensprung, Seiten- und Bodenriss | flüssigkeitsgestütztes Streckblasen, Prototyp; nicht auf Serienanlagen übertragbar | Heizzeit mit überproportional hohem Einfluss auf das Bodengewicht; im weit gefassten Versuchsraum des Screenings lag die Versagensrate bei 42 Prozent |
Die letzte Zeile stammt aus einem bewusst weit gefassten Screening am Prototyp des flüssigkeitsgestützten Streckblasformens an der TU Dortmund; ein Bild des konventionellen Streckblasens mit Druckluft ist sie nicht. Die Zeilen zum Extrusionsblasformen stammen aus dem Verarbeitungsleitfaden eines Rohstoffherstellers und sind dort mögliche Ursachen, keine Rangfolge nach Häufigkeit. Wie ein Schlauch entsteht, gequetscht und aufgeblasen wird, zeigt eine kurze Vorlesungssequenz des BFSV Verpackungsinstituts Hamburg zum Extrusionsblasen.
Was der Betrieb vom Lieferanten braucht
Wer einen Hohlkörper einkauft oder ein Werkzeug beauftragt, braucht vor der Musterfreigabe fünf Angaben. Erstens Netto- und Bruttogewicht des Artikels: Aus der Differenz ergibt sich der Butzenanteil und damit die Materialmenge, die im Kreislauf läuft, nicht im Regal. Zweitens den Mahlgutanteil in der Rezeptur und die Frage, in welche Schicht er geht; die VDI-Unterlage nennt dafür entweder eine der Hauptschichten oder eine zusätzliche Schicht. Drittens den Nachweis für den Rezyklatanteil aus Verbraucherabfällen, getrennt vom Mahlgut: Nur Ersterer zählt auf die Quote nach Art. 7 Abs. 1 PPWR, gebildet als Durchschnitt je Fertigungsbetrieb und Jahr. Viertens die Mündungsausführung samt Dichtkonzept, denn kalibrierte Mündungen und Verschlussdichtungen gehören zusammen bewertet.
Fünftens die Wanddickenverteilung als Profil, nicht als Mittelwert. Art. 10 Abs. 1 PPWR verlangt ab dem 1. Januar 2030, Gewicht und Volumen auf das zur Funktionsfähigkeit erforderliche Mindestmaß zu reduzieren; wie leicht ein geblasener Behälter werden kann, begrenzt die dünnste Stelle der Wand. Eine Rechenmethode steht aus: Nach Absatz 3 soll die Kommission bis zum 12. Februar 2027 harmonisierte Normen dazu in Auftrag geben, die auch die Wandstärke abdecken. Für die Maschinenseite führt der Durchführungsbeschluss (EU) 2023/1586 die EN 422:2009 (Blasformmaschinen – Sicherheitsanforderungen) als harmonisierte Norm zur Maschinenrichtlinie 2006/42/EG; in der konsolidierten Fassung von Mai 2026 steht sie unverändert unter Nummer 21. Wer eine gebrauchte Anlage übernimmt, kann die Konformitätserklärung gegen diese Fundstelle abgleichen.
Wo die Verfahrenswahl an Grenzen stößt
Die Auswahlhilfe liefert selten ein einziges Ergebnis; drei Konflikte bleiben. Erstens Rezyklat gegen Prozessstabilität: Ein hoher Mahlgut- oder Rezyklatanteil senkt Schüttdichte und Durchsatz und belastet das Material thermisch mehrfach. Die Antwort ist ein mehrschichtiger Aufbau mit dem Rezyklat in der Trägerschicht, also ein Coex-Werkzeug statt eines einfachen Schlauchkopfs. Zweitens Mündungsgenauigkeit gegen Volumen: Eine spritzgegossene Mündung ist bei großen Kanistern nicht zu haben, weil der HTWK-Vergleich das Spritzgieß-Blasformen bei rund 20 dm³ enden sieht. Wer Dichtheit über das ganze Sortiment vereinheitlichen will, braucht zwei Verfahren und zwei Verschlusssysteme.
Drittens Werkzeugkosten gegen Formfreiheit: Das Extrusionsblasformen ist beim Werkzeug günstig, begrenzt die Formenvielfalt aber durch den festgelegten Ringdüsendurchmesser; das Spritzblasformen erlaubt mehr Geometrie, verlangt aber Spritzkavität, Dorn und Blaskavität. Beim zweistufigen Streckblasen liegt der Vorteil in der Entkopplung: Wer Preforms zukauft, braucht für einen neuen Flaschenkörper nur eine neue Blasform, solange die Mündung gleich bleibt. Für Behälter aus HDPE stellt sich diese Rechnung in der Regel nicht: Die TU-Dortmund-Arbeit nennt PET als den überwiegend verwendeten Werkstoff des Streckblasens und daneben beispielhaft PP, PVC und PC. Eine vollständige Werkstoffliste ist das nicht; HDPE-Kanister und -Flaschen bleiben aber beim Extrusionsblasformen.
Quellen und Stand
- Packmittelherstellung 5.5 bis 5.9 (Spritzgieß-Blasformen, Extrusions-Blasformen), HTWK Leipzig, Lehrgebiet Verpackungstechnologie, abgerufen am 20.09.2026
- Leitfaden zur Verarbeitung von Biokunststoffen, Kapitel Spritz-/Streckblasen, IfBB der Hochschule Hannover, abgerufen am 20.09.2026
- Analyse und Optimierung des flüssigkeitsgestützten Streckblasformens, Johannes Zimmer, TU Dortmund, abgerufen am 20.09.2026
- Abschlussbericht FHprofUnt-Projekt RedPro, Förderkennzeichen 17094X10, Hochschule Bonn-Rhein-Sieg, abgerufen am 20.09.2026
- Schwellsimulation im Extrusionsblasformen, IKV an der RWTH Aachen, abgerufen am 20.09.2026
- Verfahrensvarianten und Besonderheiten bei der Regeneratverarbeitung, Robert Michels, ETA Kunststofftechnologie, VDI-Seminar, abgerufen am 20.09.2026
- Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle (PPWR), Amt für Veröffentlichungen der Europäischen Union, abgerufen am 20.09.2026
- Durchführungsbeschluss (EU) 2023/1586 über die harmonisierten Normen für Maschinen, Europäische Kommission, abgerufen am 20.09.2026
Stand: 20. September 2026. Fristen und Werte der PPWR können sich durch Durchführungsrechtsakte ändern; maßgeblich ist der jeweils geltende Rechtstext. Dieser Beitrag gibt einen Überblick und ersetzt keine Rechtsberatung.